PTFE-beschichtete Rohrbeschichtung und Haftungsprüfung - Teil 1
News Details
Einführung: Warum Außenfarbe wichtig ist
Wenn Käufer nach hochwertigen PTFE-beschichteten Rohren und PTFE-beschichteten Rohrfittingen suchen, liegt der Fokus fast immer auf dem Inneren. Jeder weiß, dass die innere Fluorpolymer-(PTFE)-Schicht als unbesiegbarer Schild gegen starke Säuren, aggressive Laugen und giftige Chemikalien wirkt.
Es gibt jedoch eine gleichermaßen wichtige Frage, die viele Projektingenieure vergessen: Was schützt das äußere Stahlrohr?
In typischen chemischen Verarbeitungsanlagen, Düngemittelfabriken und Hafenanlagen ist die umgebende Luft extrem rauh. Sie ist mit atmosphärischer Feuchtigkeit, hoher Luftfeuchtigkeit, Salzwassernebel und subtilen Säuredämpfen gefüllt. Wenn das äußere Stahlrohr nicht ordnungsgemäß geschützt ist, beginnt es von außen zu rosten. Im Laufe der Zeit kann eine schwere Außenkorrosion die Stahlhülle zerstören und einen teuren Anlagenstillstand erzwingen – selbst wenn die innere PTFE-Beschichtung noch vollkommen intakt ist.
Um dies zu verhindern, durchläuft jede Charge PTFE-beschichteter Rohre, die in unserer Einrichtung hergestellt wird, einen strengen, mehrstufigen Beschichtungsprüfprozess. Hier ist eine klare, schrittweise Darstellung davon, wie wir sicherstellen, dass Ihre Rohre innen und außen geschützt bleiben.
Schritt 1: Oberflächenvorbereitung (Erzeugung des "Velcro-Effekts")
Haben Sie jemals versucht, normales Klebeband auf ein völlig glattes Glasblech zu kleben? Es löst sich mit fast null Aufwand ab. Aber wenn Sie dasselbe Band auf einen leicht rauen Stoff kleben, haftet es fest.
Dieselbe Regel gilt für das Streichen von Stahlrohren. Sie können nicht einfach flüssige Farbe auf ein glattes Kohlenstoffstahlrohr sprühen und erwarten, dass es 10 oder 15 Jahre lang haften bleibt.
-
Schleifstrahlverfahren: Bevor Farbe das Metall berührt, werden Rohstahlrohre mit winzigen, hochgeschwindigkeits Schleifpartikeln gestrahlt. Dieser Prozess entfernt sofort alle Walzschichten, dunkle Oxidation, Schmutz und mikroskopische Rostflecken.
-
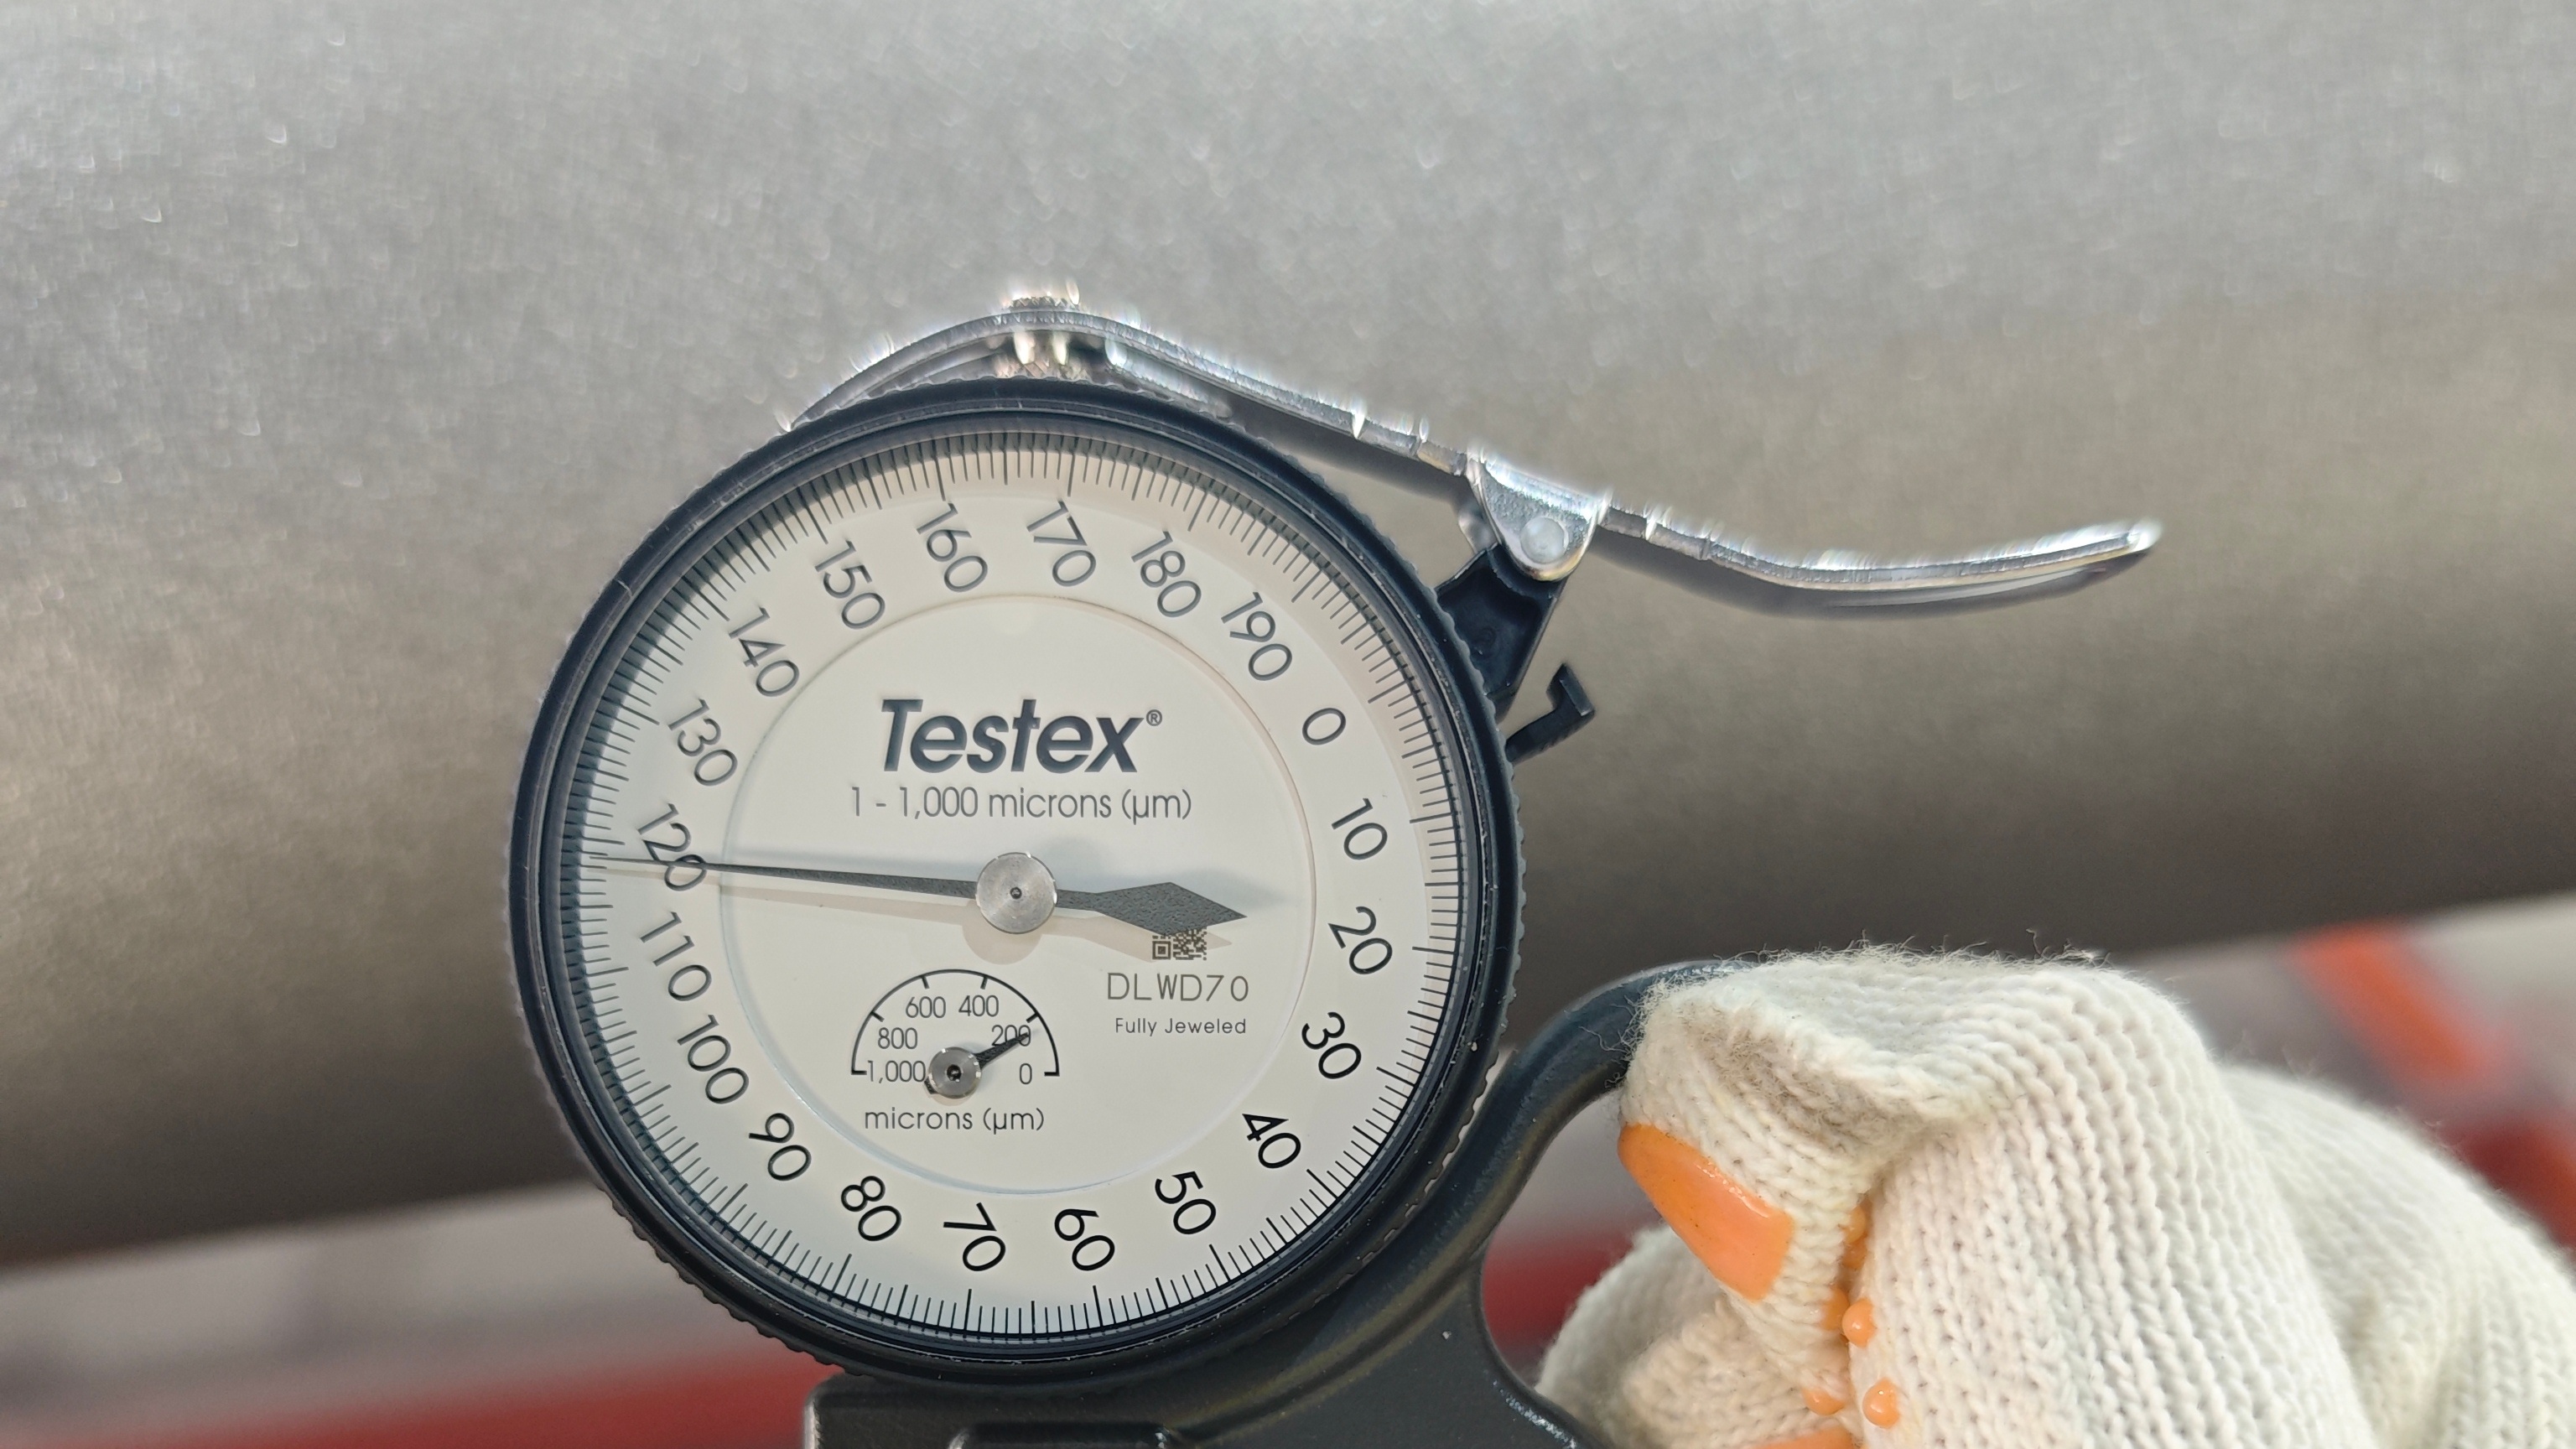
Messung des Oberflächenprofils: Nach dem Strahlen verwenden unsere Qualitätssicherungs-(QS)-Inspekteure spezielle Testex-Replikatband, das auf die Metalloberfläche gepresst und mit einer Präzisionsdickenmessung gemessen wird.
-
Ziel: Wir stellen sicher, dass die Stahloberfläche eine kontrollierte, gleichmäßige Mikrorauhigkeit erreicht. Diese Mikrorillen wirken wie winzige mechanische "Haken" (genau wie Velcro), die es der ersten Farbschicht ermöglichen, tief in das Metall einzudringen.
Schritt 2: Labor-Pull-Off-Haftungstest
Wie können wir 100% sicher sein, dass die Farbe nicht abblättert, wenn Ihre Arbeiter die Rohre vor Ort installieren oder wenn die Rohre im Sommer und Winter extreme Temperaturänderungen erfahren?
Wir testen es in unserem Labor mit einer zerstörerischen Pull-Off-Testmethode!
-
Testaufbau: Zusammen mit Ihren tatsächlichen Produktionsrohren bereiten wir passende Stahltestplatten vor, die denselben Schleifstrahl- und Lackierprozess durchlaufen.
-
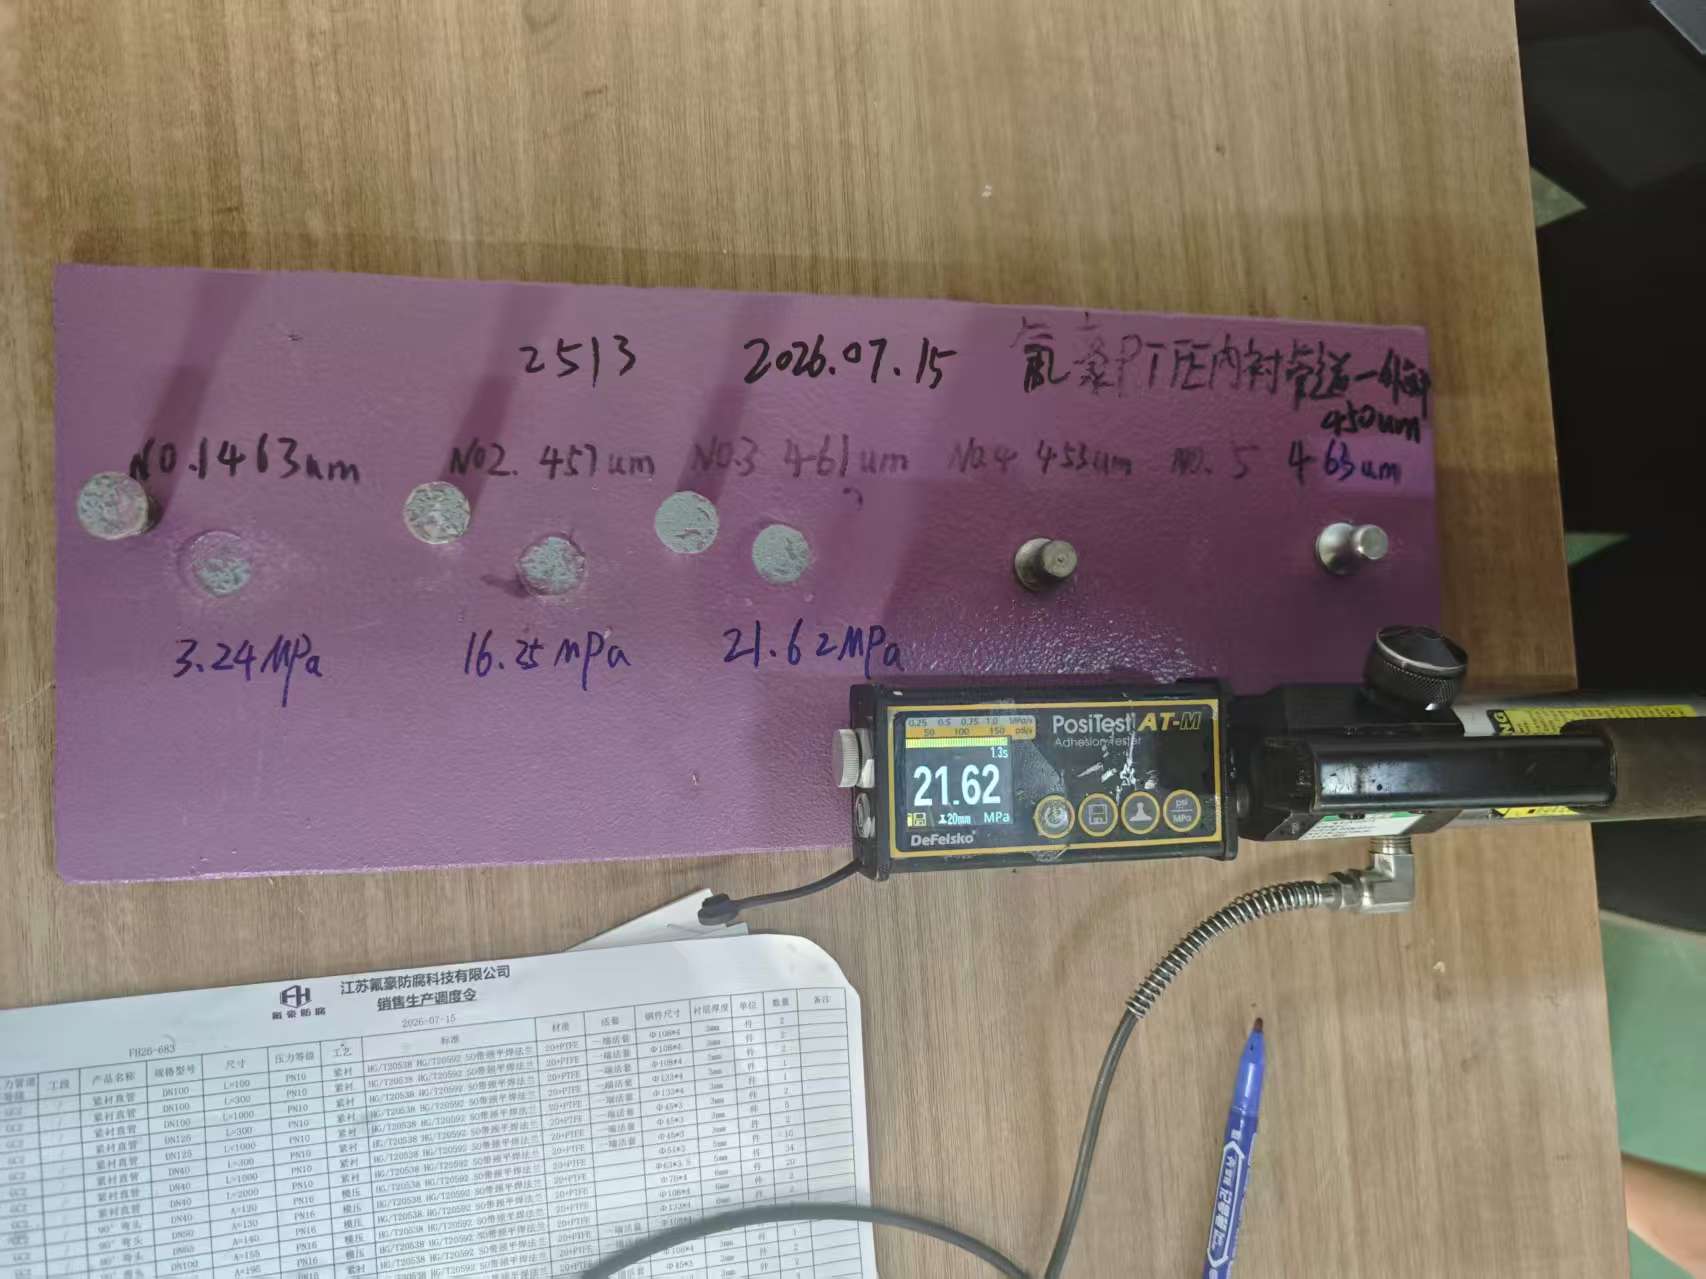
Kleben der Stifte: Kleine runde Metallstifte (sogenannte Dollies) werden mit hochfestem Industriepoxy fest auf die lackierte Testplatte geklebt. Wir lassen den Kleber vollständig aushärten, bis er fest wie Stein ist.
-
Der Pull-Test: Unser QS-Techniker befestigt ein spezialisiertes hydraulisches Werkzeug (ein PosiTest-Haftungsprüfer) am Metallstift und erhöht langsam die Zugkraft senkrecht nach oben.
-
Ergebnis: Die Maschine misst die genaue Kraft, die benötigt wird, um die Farbe vom Stahl abzureißen. Während handelsübliche Lackierungen bei niedrigeren Drücken abreißen können, halten unsere Hochleistungsbeschichtungen bis zu 20 MPa oder höher fest. Das bedeutet, es braucht eine immense Kraft, bevor die Bindung überhaupt daran denkt zu brechen.
Schritt 3: Messung der Trockenfilmdicke (DFT)
Wenn eine Farbschicht zu dünn aufgetragen wird, können Sauerstoff und Feuchtigkeit im Laufe der Zeit langsam durch mikroskopische Löcher sickern und verborgenen Rost unter der Farbe verursachen. Andererseits kann Farbe, wenn sie in einer einzigen Schicht zu dick aufgetragen wird, beim Trocknen rissig werden. Die exakte richtige Balance zu finden ist entscheidend.
-
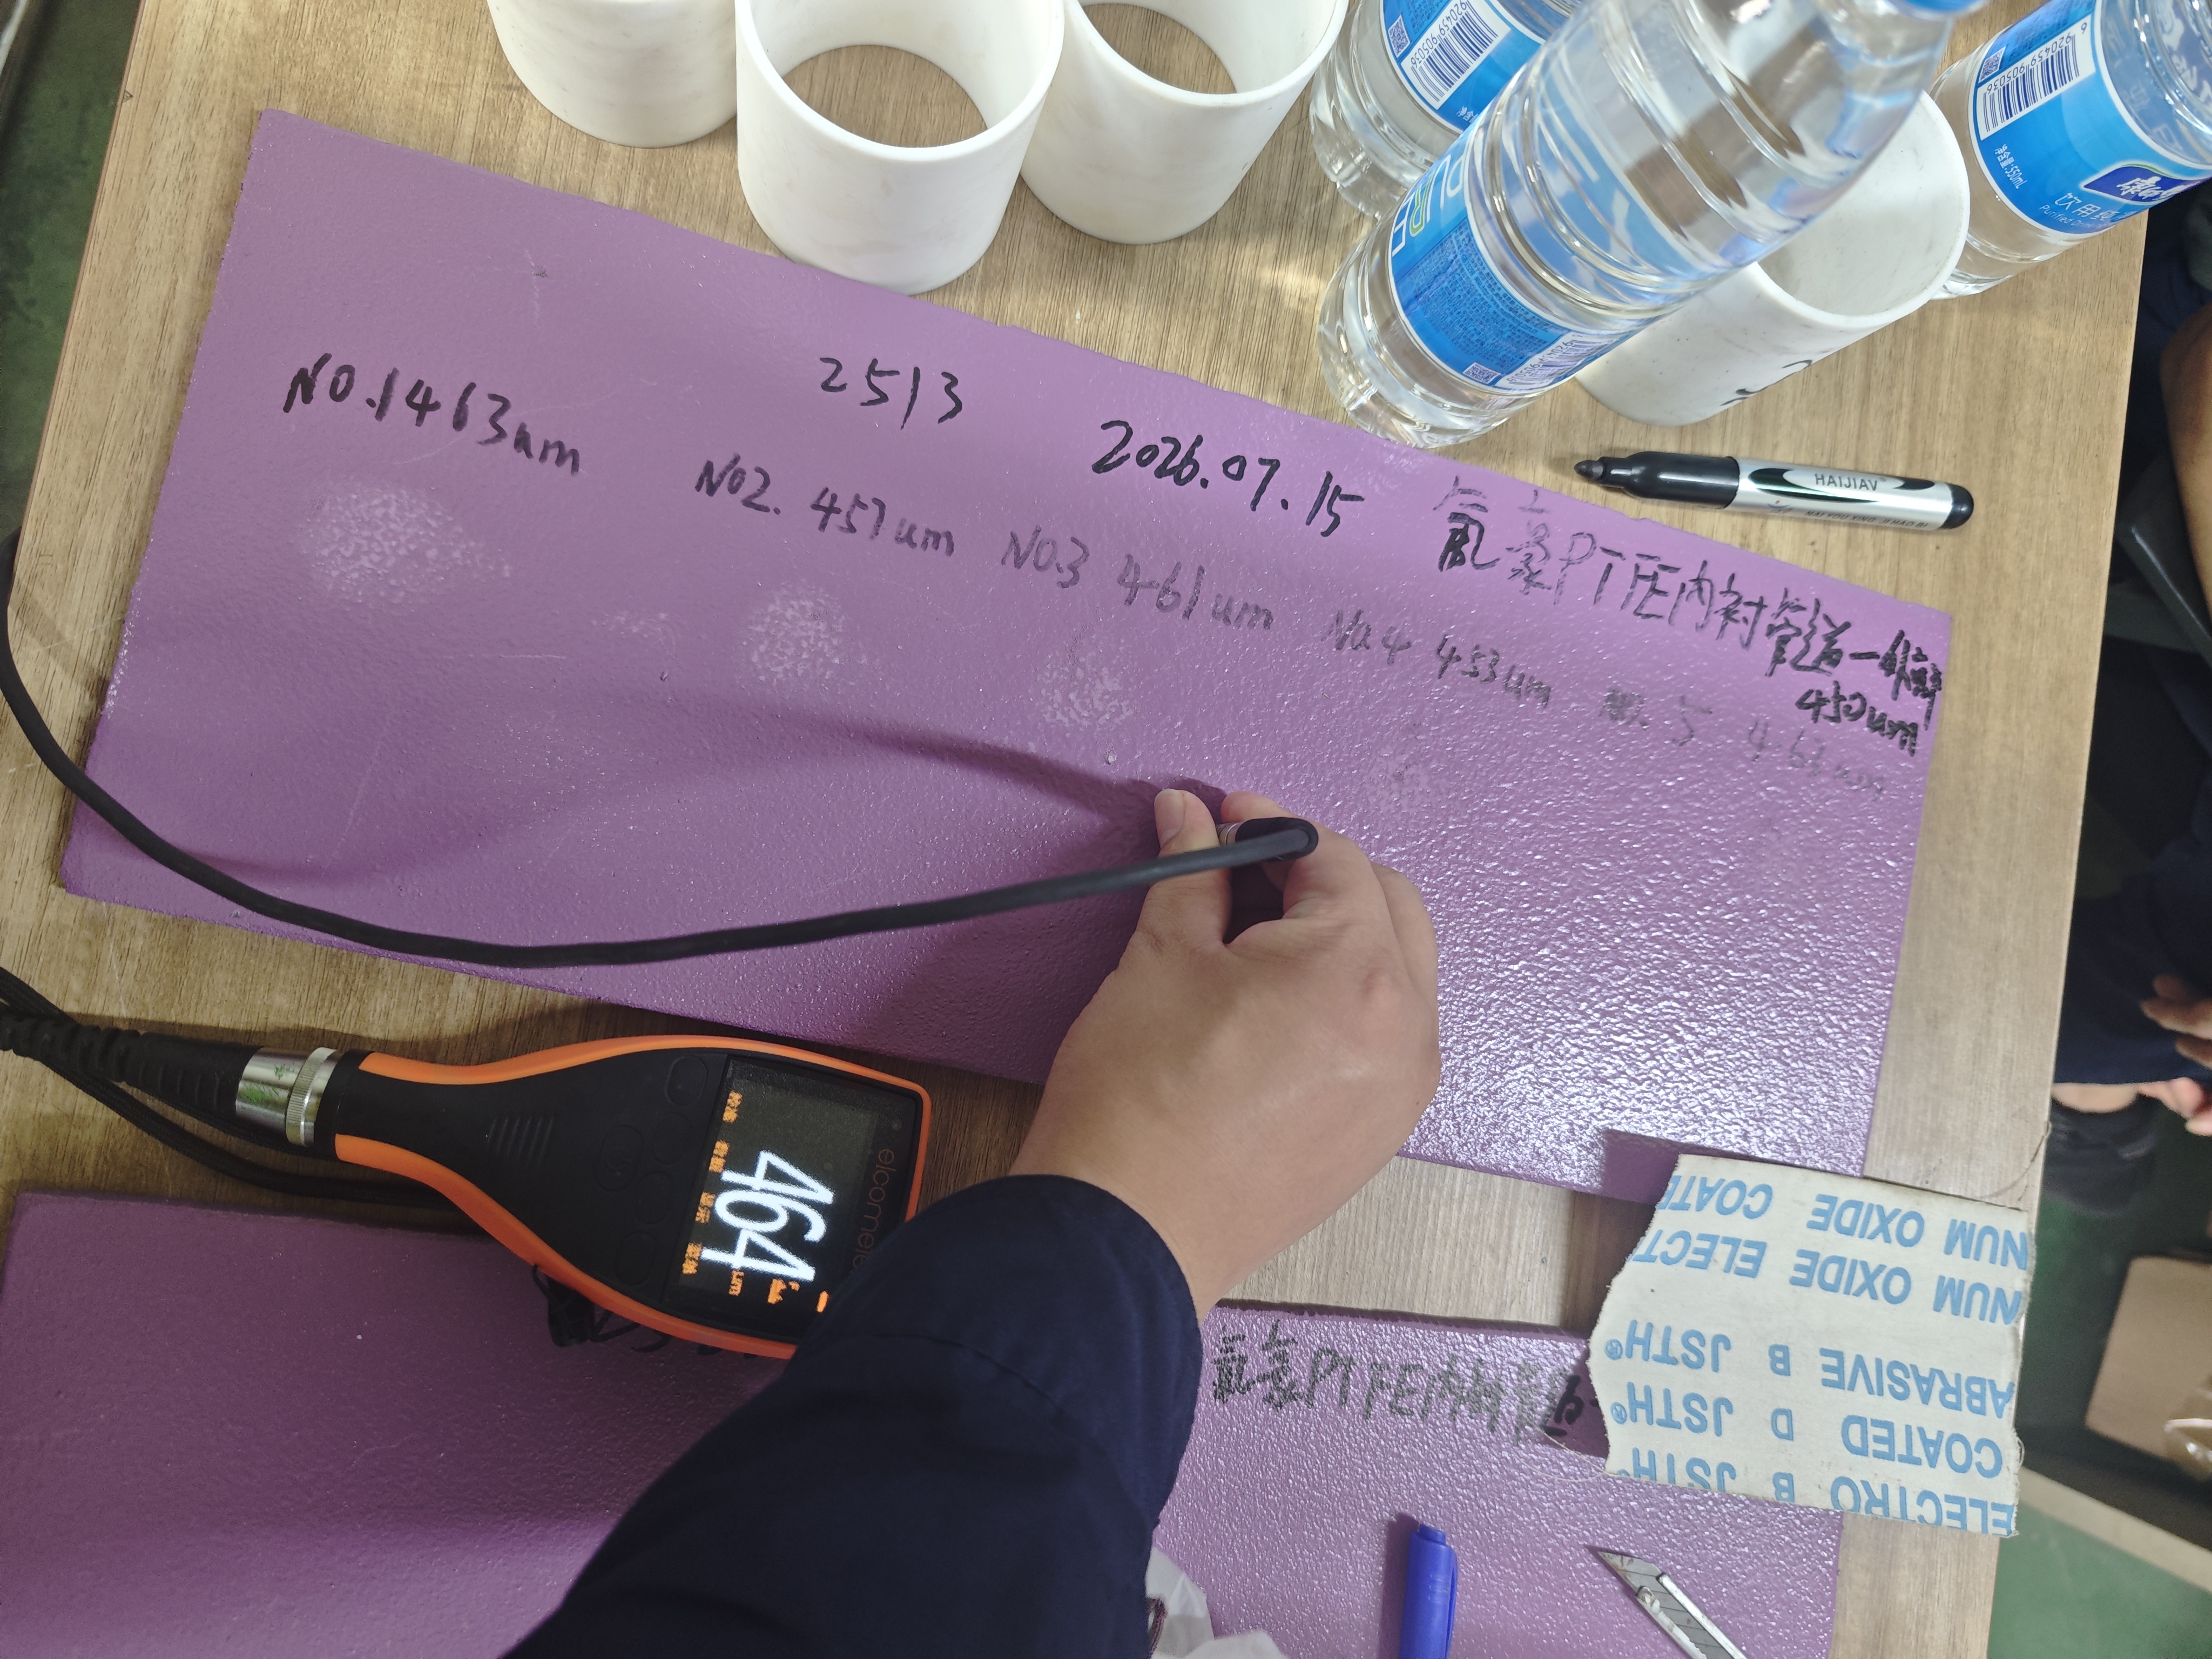
Digitale Messgeräteprüfungen: Inspekteure verwenden ein handgehaltenes digitales Magnetmeter (z. B. ein Elcometer-Digitalmessgerät), um die Farbdicke an Dutzenden verschiedener Punkte auf dem Rohrkörper, Flansch Hälsen und Schweißverbindungen zu testen.
-
Konstanter Zielbereich: Für belastbare Umgebungen in chemischen Anlagen halten wir eine Gesamt-Trockenfilmdicke von etwa 400 bis 460 Mikrometern ein.
-
Gewährleistung vollständiger Abdeckung: Indem wir an mehreren Stellen auf jeder einzelnen Spule testen, garantieren wir, dass keine "Dünnstellen" der atmosphärischen Korrosion ausgesetzt sind.
Praktische Vorteile für Einkaufsmanager
Durch die Durchsetzung dieser strengen Labor- und Fabriktests liefern wir greifbare Vorteile für Ihre Projektzeitplanung und Ihr Budget:
-
Keine unerwartete Wartung: Sie müssen keine Lackierteams auf Gerüste schicken, um alle zwei Jahre rostige Außenrohre neu zu lackieren.
-
Passende Lebensdauer: Der äußere Stahlschutz ist so konzipiert, dass er der langen, zuverlässigen Lebensdauer der inneren PTFE-Beschichtung entspricht.
-
Vollständige Qualitätstraceabilität: Jedes Testergebnis – von der Tiefe des Oberflächenprofils bis zur endgültigen Farbdicke – wird dokumentiert und Ihren Chargeninspektionszertifikaten beigefügt.
Was kommt als Nächstes?
Das Testen der Farbdicke und Haftung ist nur die Hälfte der Geschichte. Sobald die Farbe vollständig getrocknet ist, wie schützen wir diese schweren Spulen während des Seetransports, damit sie an Ihrem Baustelle ohne einen einzigen Kratzer ankommen?
Teil 2 , um unsere abschließenden Beschichtungsprüfungen, Flanschdichtungsschutz und internationalen Exportverpackungsabläufe zu entdecken!


